一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
化学镍槽:氰化物镀液(HCN蒸发掉)、铬酸镀液(CrO₃雾)、弱酸性难以清理液(HCl/H₂SO₄);
烘干处理工艺:溶液(如甲醇、二甲苯)易挥发;
退镀线:含镍、锌的废水易挥发。
有机废气物技术参数:
功率:8,000~15,000 m³/h(最高值达20,000 m³/h);
VOCs浓硫酸浓度:100~400 mg/m³(以乙酸乙酯、甲苯为之主要);
HCN溶度:5~30 ppm;
CrO₃含量:10~50 mg/m³;
偏酸气态(H⁺):pH 1~3;
气温:常温下~50℃。
2. 核心处理工艺
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
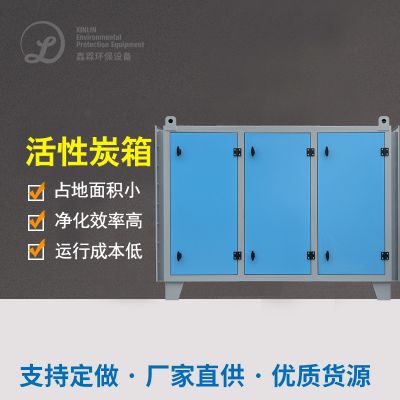
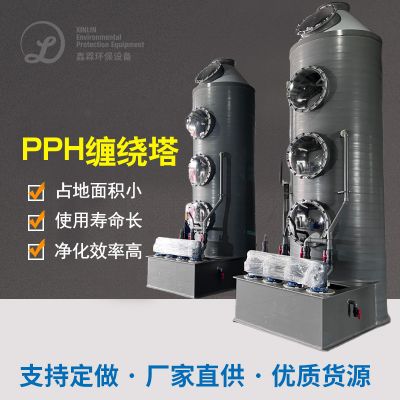
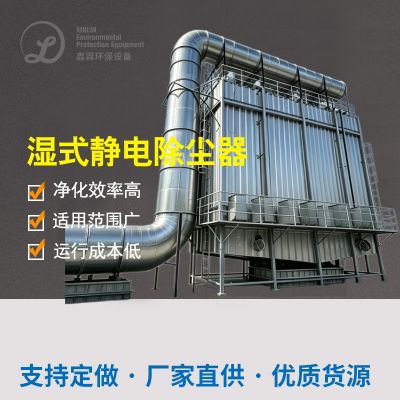
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
的对策:
催化反应的作用反应反应阳极氧化反应技术工艺:选取TiO₂光触媒催化反应的作用反应反应剂,在180~220℃下将HCN彻底阳极氧化反应为CO₂和N₂;
多极消化吸收:考试内容一级喷淋头塔污泥脱水NaOH结合酸碱性气味,2级离子液体塔进行强化HCN被分解转换成。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
范措施:
文丘里变快段:废气排放来到离子液体塔前在速度快文丘里水嘴(速度快≥30 m/s),使CrO₃水分子与离子液体剂积极打交道;
准时喷吹阀风设计:每2小的时候开机再压缩大气喷吹阀风,移除管线积尘。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
存在问题:
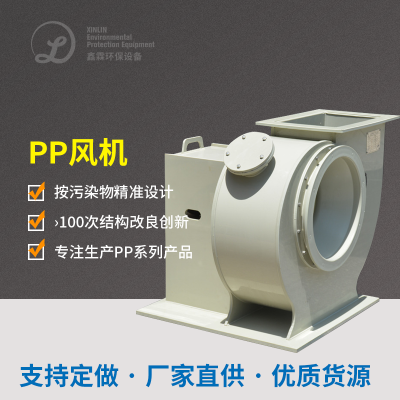
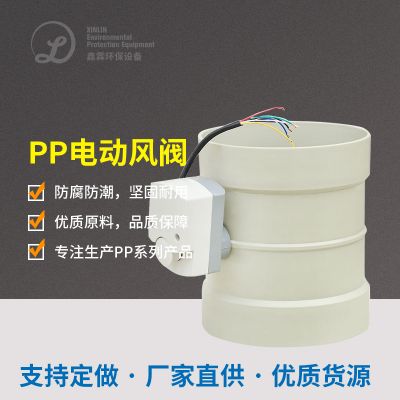
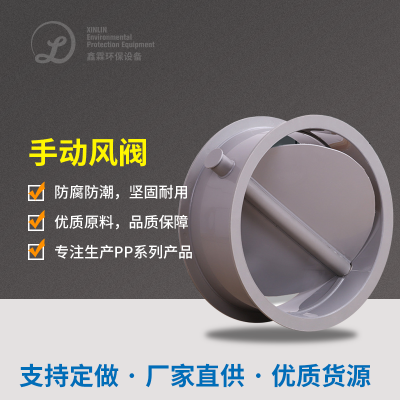
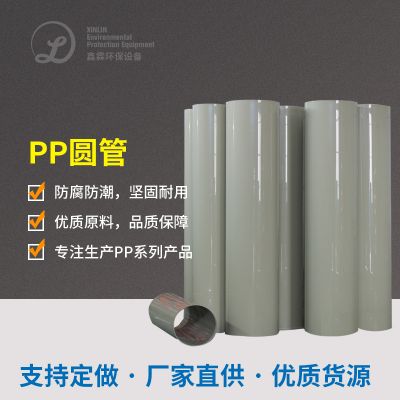
全PP/PVC材料做:中合塔、管路及高压阀门均适用耐侵蚀金属;
放弃阳极护理:在关健轻金属结构件(如卡箍主板接口)安装使用镁不锈钢阳极,增长装备人类寿命3倍。
四、管控效用评估报告
附加效益
资源化利用:
再利用酸雾中的硫酸钠(年再利用量约500吨)使用洗生产工艺;
经由阴阳离子互相交换聚酯树脂回笼镀液中的贵轻金属(镍、铬回笼率≥95%)。
经济增长经济发展:
年正常运行资金减低40%,危废处理所产生量缩短70%;
利用ISO 14001认可及洗涤工作试点中小企业初评。
五、机调试清淡(有些至关重要机)
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
用料多元化:开拓耐烧碱溶液、耐气温的组合用料(如PPS+PTFE),大幅提升生产设备能信性;
智慧化监视:工作部署同屏在线VOCs、HCN感测器器及AI调控软件,控制出现问题的自确诊与耗能整合。
如需进一步推动技术水平解决方案(如崔化剂使用年限整治、新风量gif动态动平衡),请给出具体化电镀锌方法具体流程及废水含量监测统计。

 扫一扫添加微信